无锡市伟杰环化设备制造有限公司

冷凝结晶切片机理论产量怎么算?
浏览次数:458 分类:新闻中心
1. 切片机产量怎么算?一张表搞定选型
2. 结晶时间决定产量:你的物料几秒凝?
3. 切片机选型公式:比重×厚度×滚筒面积×转速
4. 20秒结晶只是参考,实测才是关键*
5. 从150kg到3700kg:全系列切片机产能对照
7. 凝固时间试验:切片机精准选型的第一步
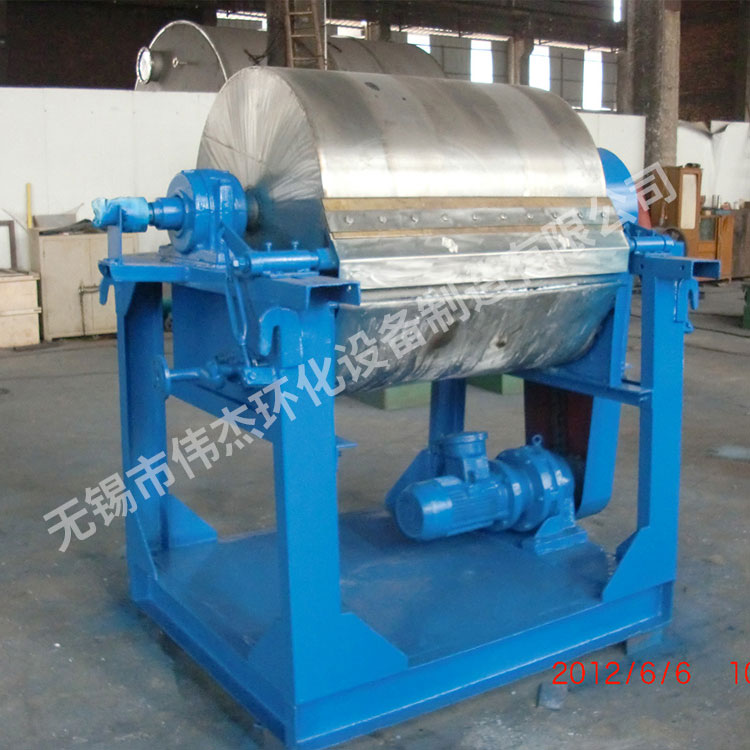
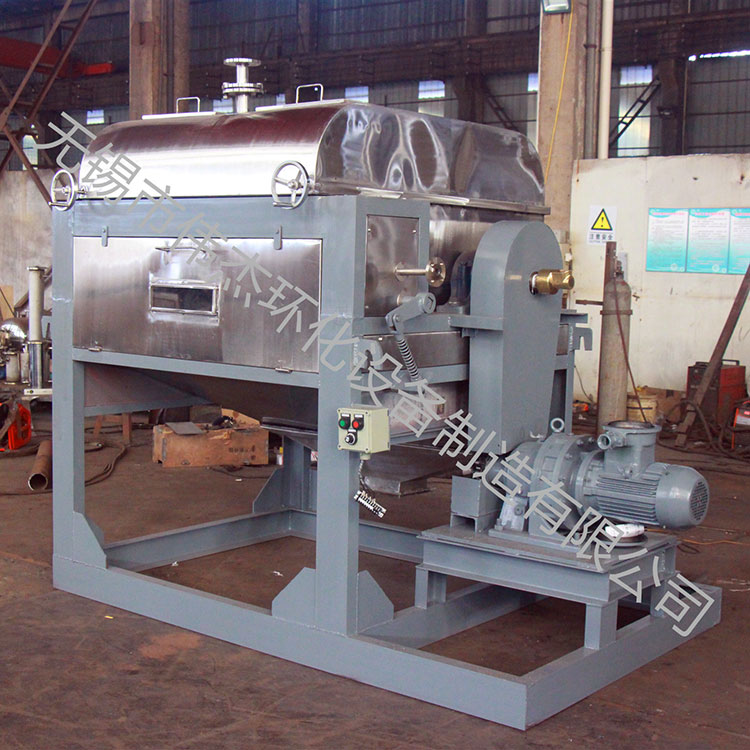
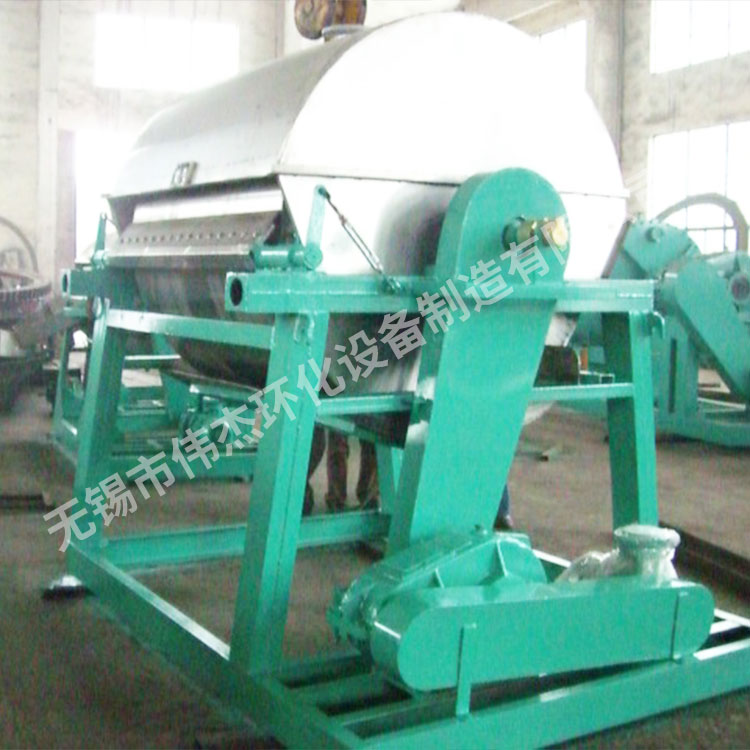
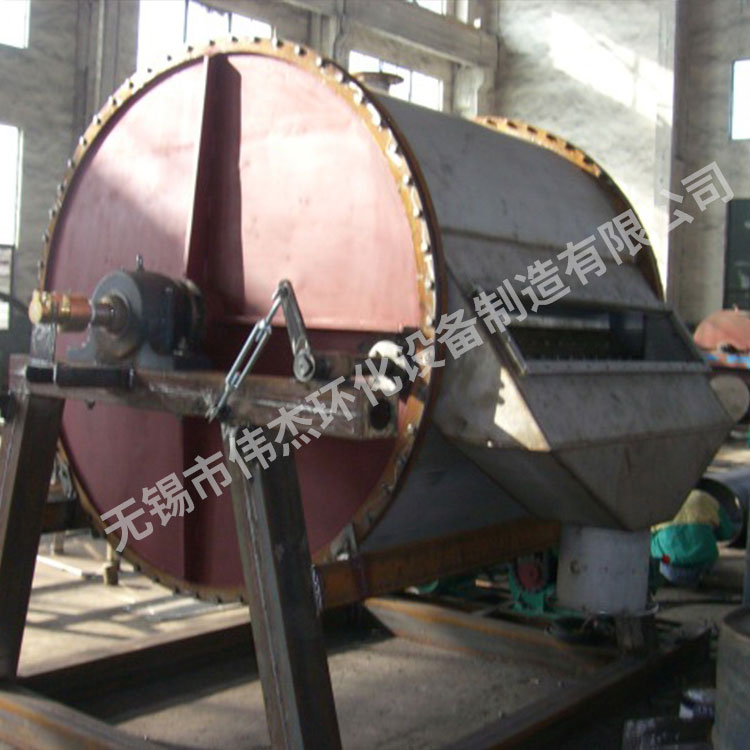
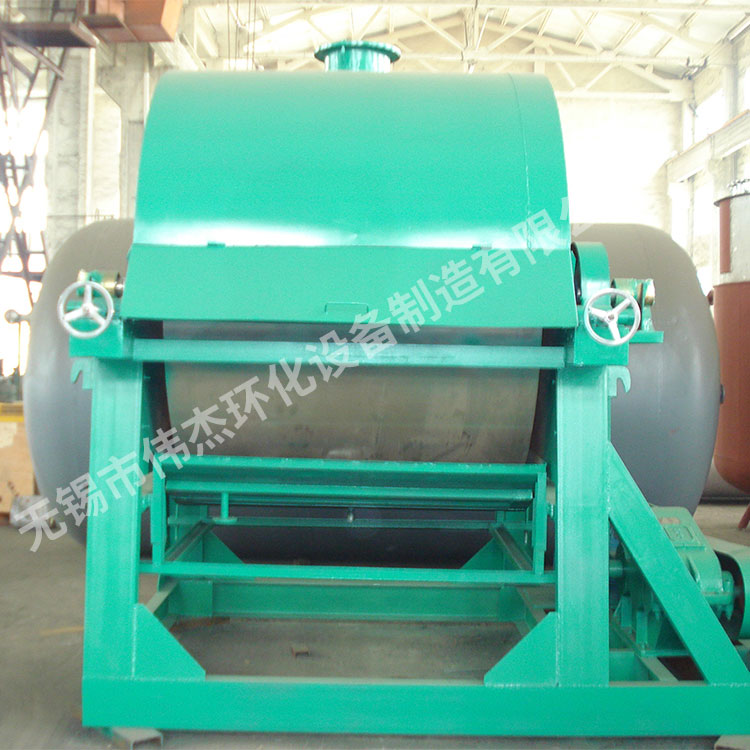
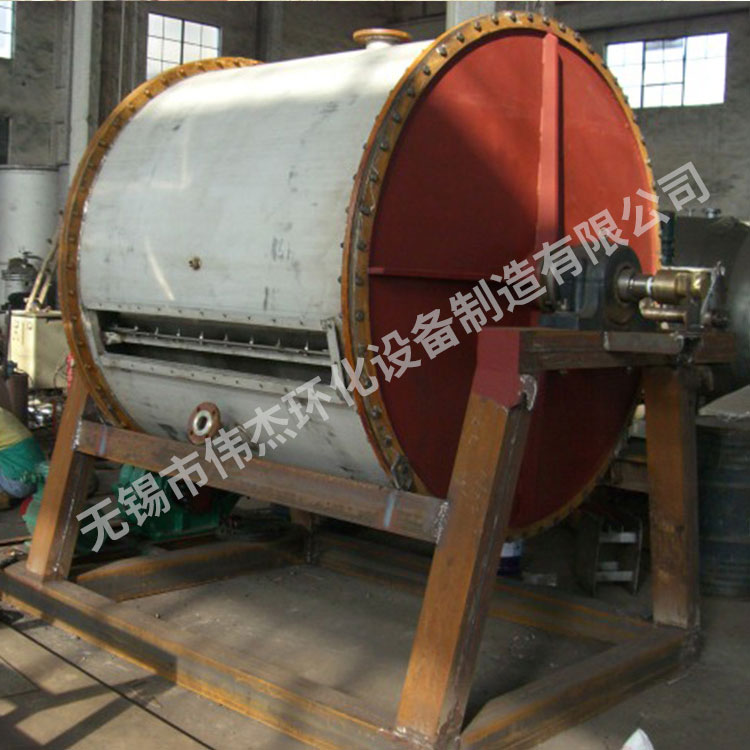
在化工、制药、食品等行业,冷凝结晶切片机(结片机)的产量是客户选型时最关心的指标。但很多用户只问“能产多少吨”,却不了解产量背后的计算逻辑。今天,我们给出通用的理论产量计算公式,并列出各型号在标准工况下的参考产能。同时强调:结晶时间是影响产量的核心变量,必须根据实测数据精准核算。
一、理论产量计算公式
对于转鼓式冷凝结晶切片机,理论产量由四个因素决定:
固体物料比重(ρ,单位:t/m³)× 切片厚度(h,单位:mm)× 转鼓表面积(S,单位:m²)× 滚筒转速(n,单位:r/min)**
实际计算时需考虑结晶时间对有效转速的限制。具体公式为:
理论产量(kg/h)= 物料比重 × 切片厚度 × 转鼓滚筒表面积 × 滚筒转速 × 60(分钟)
其中转鼓滚筒表面积 = π × 滚筒直径 × 滚筒长度
注:该公式计算的是“单位时间刮下的理论物料量”,但前提是物料在滚筒表面已完全凝固。如果结晶时间短,转速可以提高;如果结晶时间长,转速必须降低,否则物料未凝就剥离,会造成粘辊、不成片。因此,实际产量 = 理论刮料量 × 凝固系数,凝固系数取决于结晶时间与滚筒停留时间的匹配。
二、结晶时间对产量的决定性影响
结晶时间越短,允许的滚筒转速越高,产量越大;结晶时间越长,转速必须降低,产量越小。
若结晶时间极快(如<10秒),滚筒转速可提高至6~8转/分,产量可大幅提升(可达理论值的1.5倍以上)。
若结晶时间较慢(如>30秒),转速需降至1~2转/分,产量仅为理论值的30%~50%。
若物料不凝固或凝固时间超过停留时间,则无法正常切片。
因此,**准确的结晶时间数据是选型和产量核算的基础**。我们建议客户提供物料小样,由我们做凝固时间试验,再出具精准的《产量计算及选型方案》。
三、表格说明:以下产量按“结晶时间20秒、转速3转/分”计算
为便于客户初步对比各型号的产能,我们统一设定一个参考工况:
– 物料比重:1.0 t/m³(1000 kg/m³)
– 切片厚度:1 mm
– 滚筒转速:3 转/分钟
– 结晶时间:20 秒(此时物料能在滚筒表面充分凝固且不粘辊)
> 若您的物料结晶时间与20秒不同,产量应按比例调整。例如:结晶时间10秒(更快),转速可提至5~6转/分,产量约为表值的1.5~2倍;结晶时间40秒(更慢),转速需降至1.5转/分,产量约为表值的0.5倍。
四、各型号理论产量表(参考工况)
| 型号 | 规格(mm) | 转速(r/min) | 功率(kW) | 产量(kg/h)
| WJ-150 | Ø500×600 | 0-6 | 1.5 | 150 |
| WJ-250 | Ø600×800 | 0-6 | 2.2 | 250 |
| WJ-450 | Ø800×1000 | 0-6 | 3.0 | 450 |
| WJ-650 | Ø1000×1200 | 0-8 | 4.0 | 650 |
| WJ-1000 | Ø1200×1500 | 0-6 | 5.5 | 1000 |
| WJ-1100 | Ø1300×1500 | 0-6 | 5.5 | 1100 |
| WJ-1200 | Ø1500×1500 | 0-6 | 7.5 | 1200 |
| WJ-1500| Ø1500×1800 | 0-6 | 11 | 1500 |
| WJ-1800 | Ø1800×1800 | 0-6 | 15 | 1800 |
| WJ-2000 | Ø2000×2000 | 0-6 | 15 | 2200 |
| WJ-2200 | Ø2200×2000 | 0-6 | 18.5 | 2500 |
| WJ-2200 | Ø2200×3000 | 0-6 | 22 | 3700 |
>表中产量按结晶时间20秒、转速3转/分计算。实际转速可在0-6转/分(部分型号0-8转/分)范围内变频调节,产量相应变化。
五、如何根据您的物料精准选型?
1. 提供样品:由我们做凝固时间试验,获取准确的结晶时间。
2. 确定目标产量:如“1000 kg/h”。
3. 我们反向计算所需滚筒规格和转速:
公式变形:
所需滚筒表面积 = 目标产量 ÷(物料比重 × 切片厚度 × 实际转速 × 60)
其中实际转速受结晶时间限制:最大允许转速 = 结晶时间对应的滚筒线速度 / 滚筒周长。
举例:若结晶时间15秒(较快),允许转速可达5转/分;若结晶时间40秒(较慢),转速只能≤1.5转/分。我们会根据实测数据,在保证不粘辊的前提下,提供最优的滚筒规格和转速方案。
六、结晶时间实测案例
我们曾为某新材料客户测试硫磺物料,实测凝固时间仅8秒,于是将转速从常规3转/分提高至4.5转/分,单台产量提升50%,且片状均匀、无粘辊。另一客户处理高熔点树脂,凝固时间长达45秒,最终选用更大直径滚筒并降低转速,仍满足产能要求。
结论:没有“万能”的产量表,只有基于实测数据的定制方案。
—
七、结语
冷凝结晶切片机的产量不是固定值,而是由物料特性(尤其是结晶时间)、滚筒规格和转速共同决定的。我们提供的表格是基于**结晶时间20秒**的参考值,实际选型必须以实测数据为准。
如果您有具体的物料需要切片,欢迎提供小样。我们免费做凝固时间试验,并出具详细的《选型及产量计算书》。从试验到设备,一步到位。
原文出自:无锡市伟杰环化设备制造有限公司 吴伟光
关键词:冷凝结晶切片机、结片机产量计算、凝固时间试验、切片机选型、转鼓切片机*
上一篇: 纺织柔软剂(软片)切片机设计案例
下一篇: 氮气保护切片机:哌嗪物料防氧化防升华定制