无锡市伟杰环化设备制造有限公司
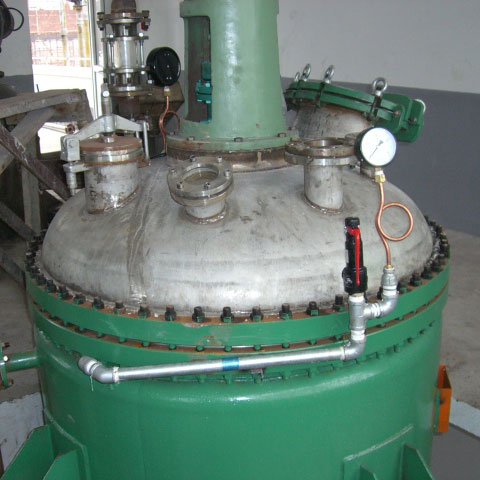
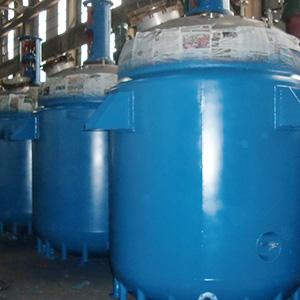
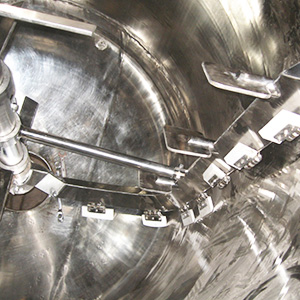
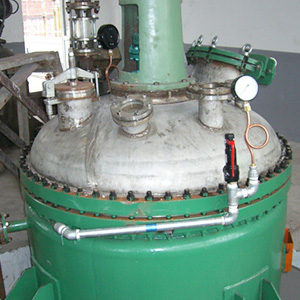

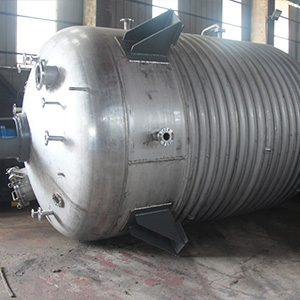
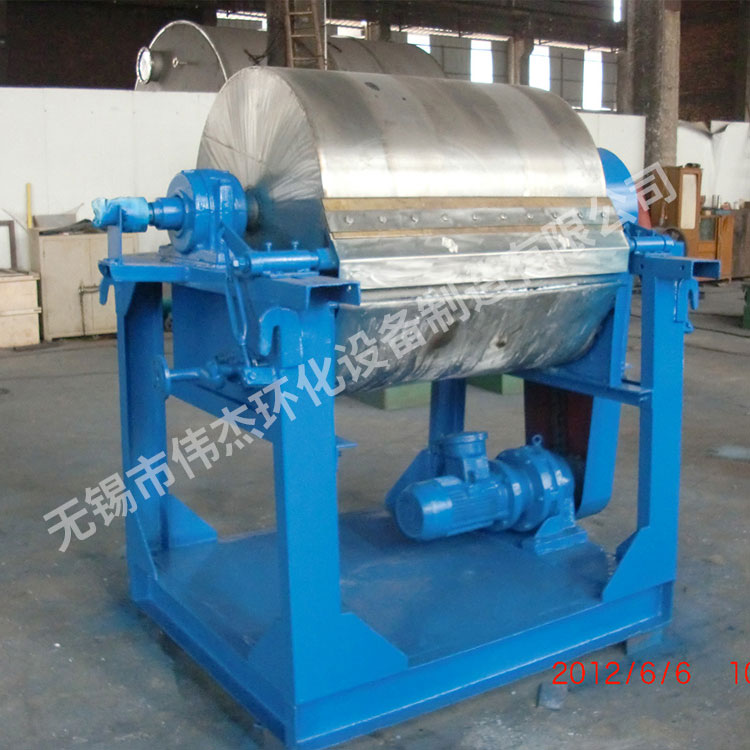
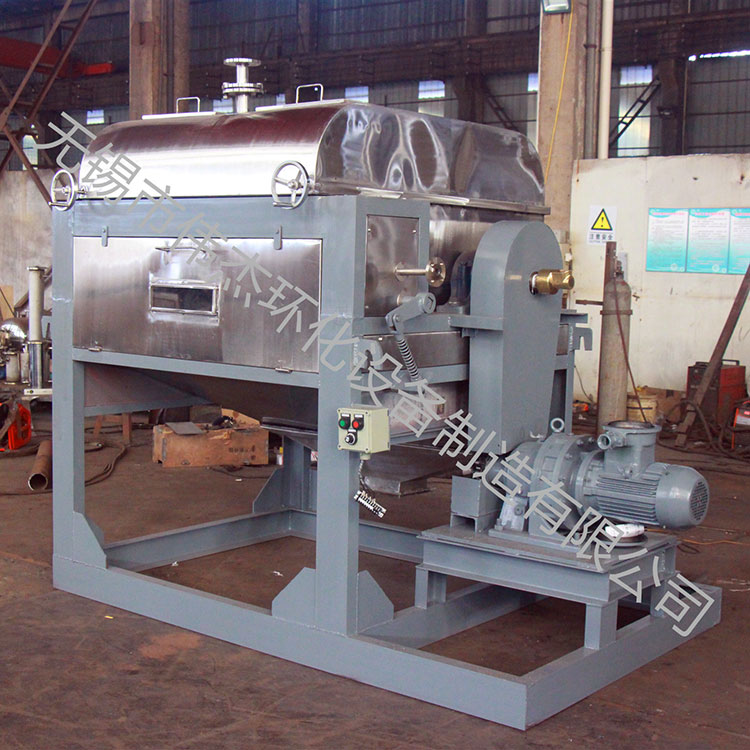
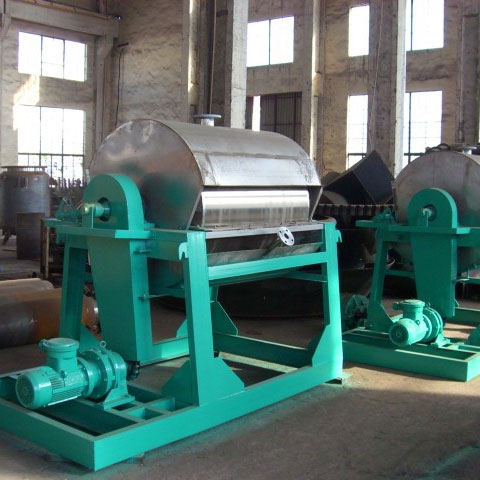
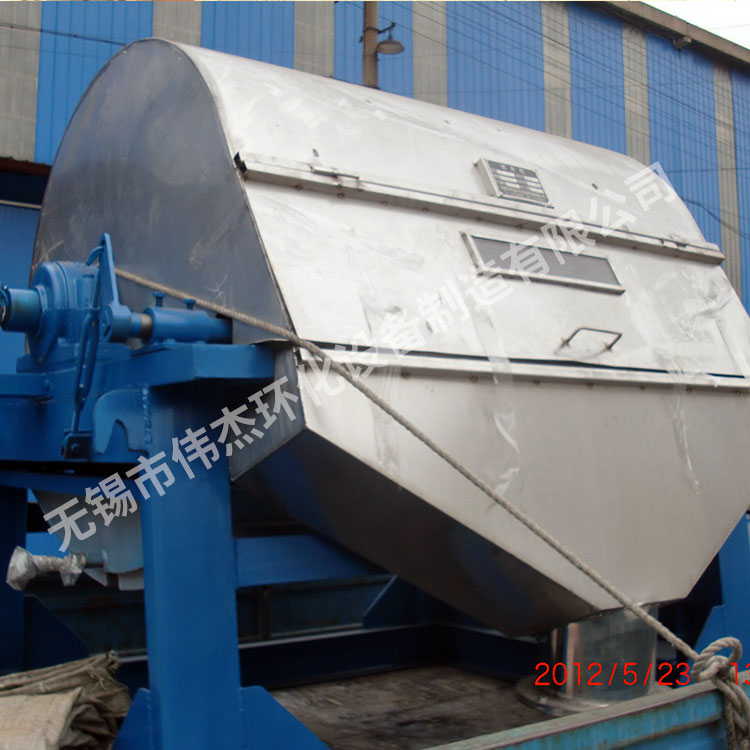
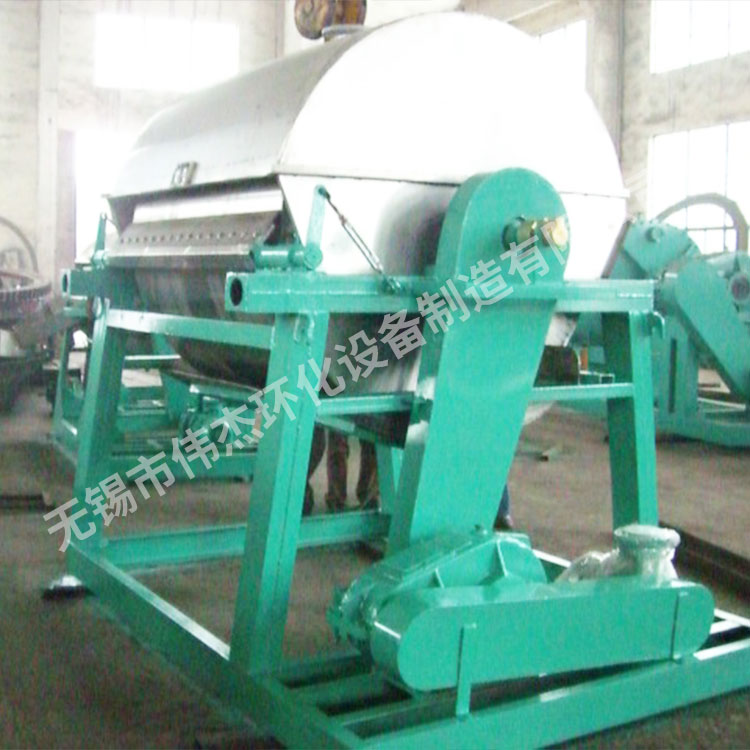
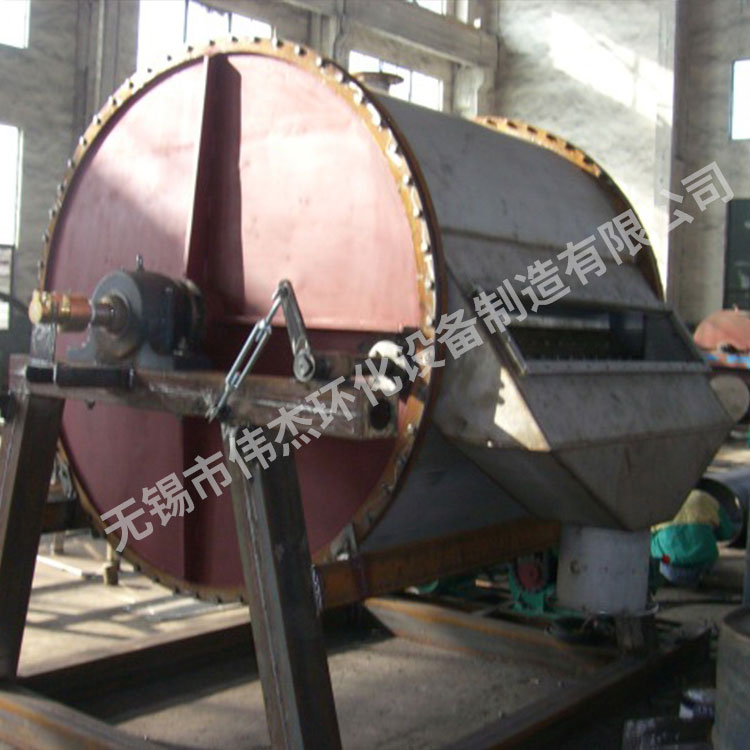
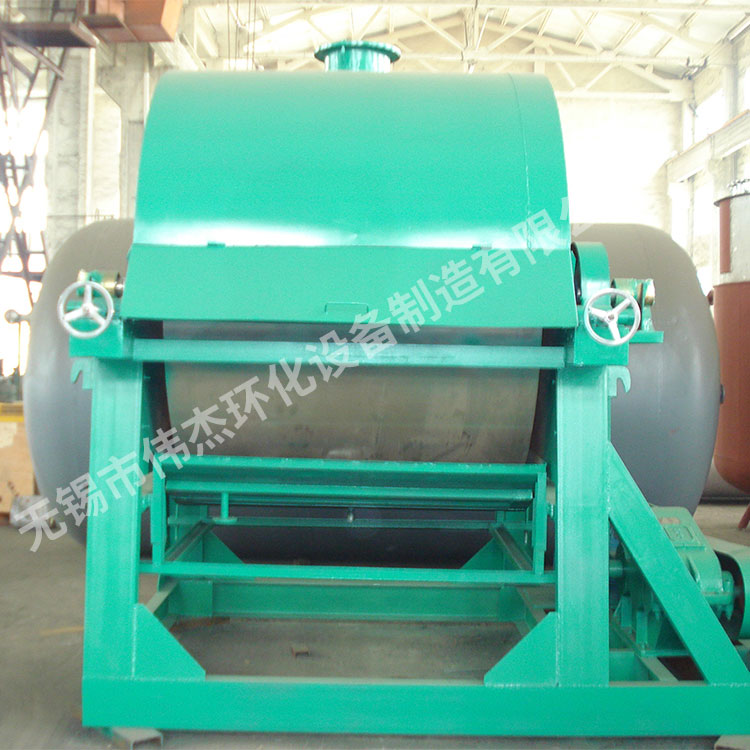
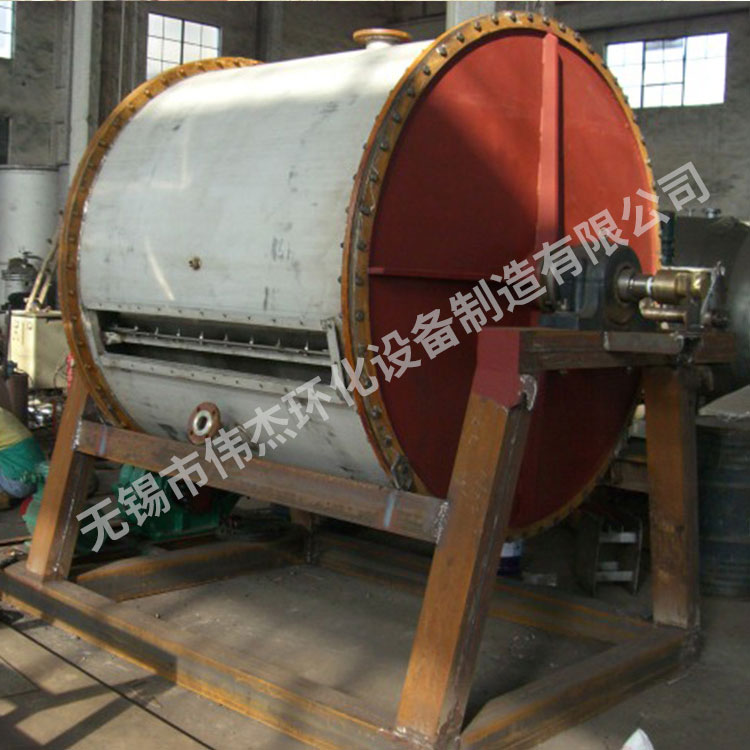
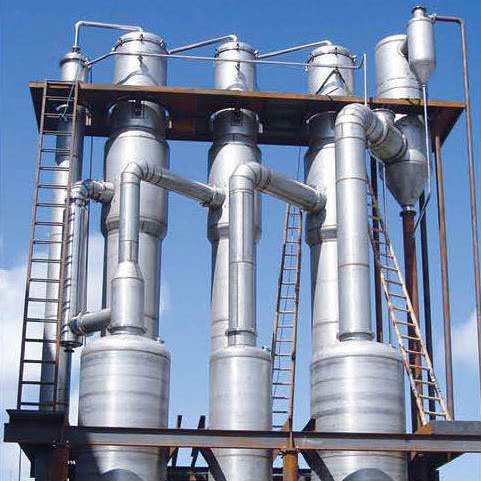
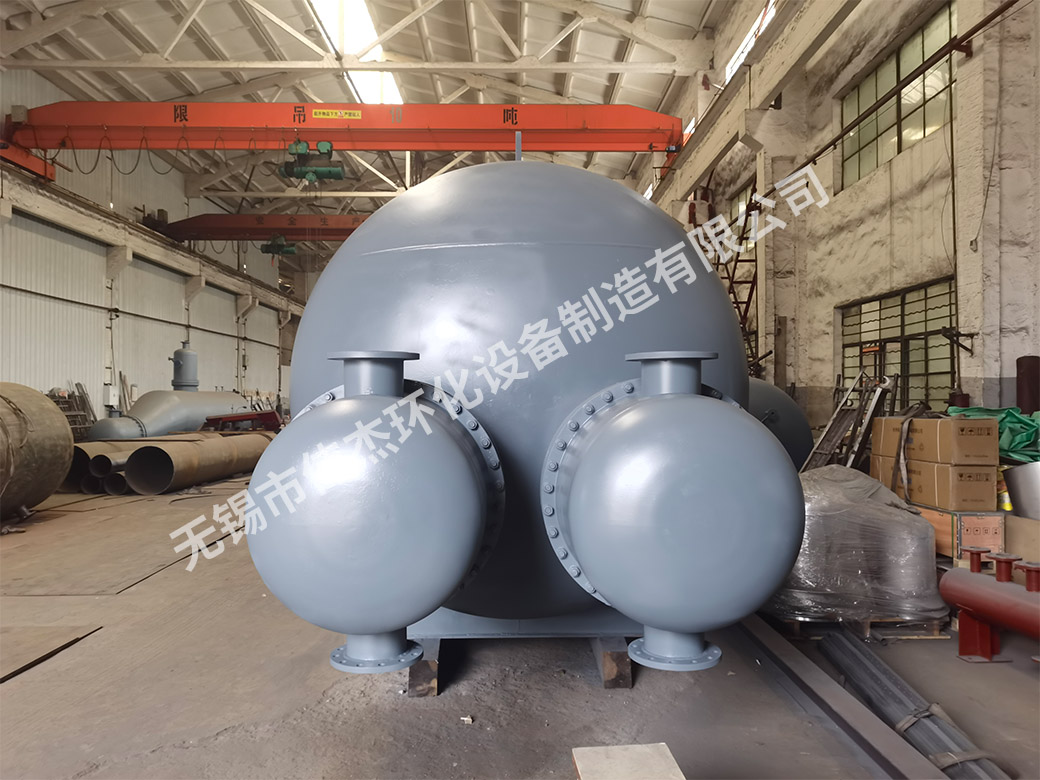
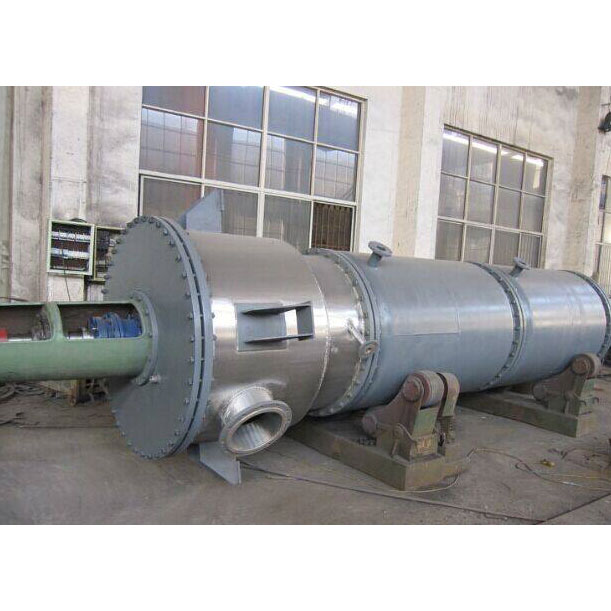
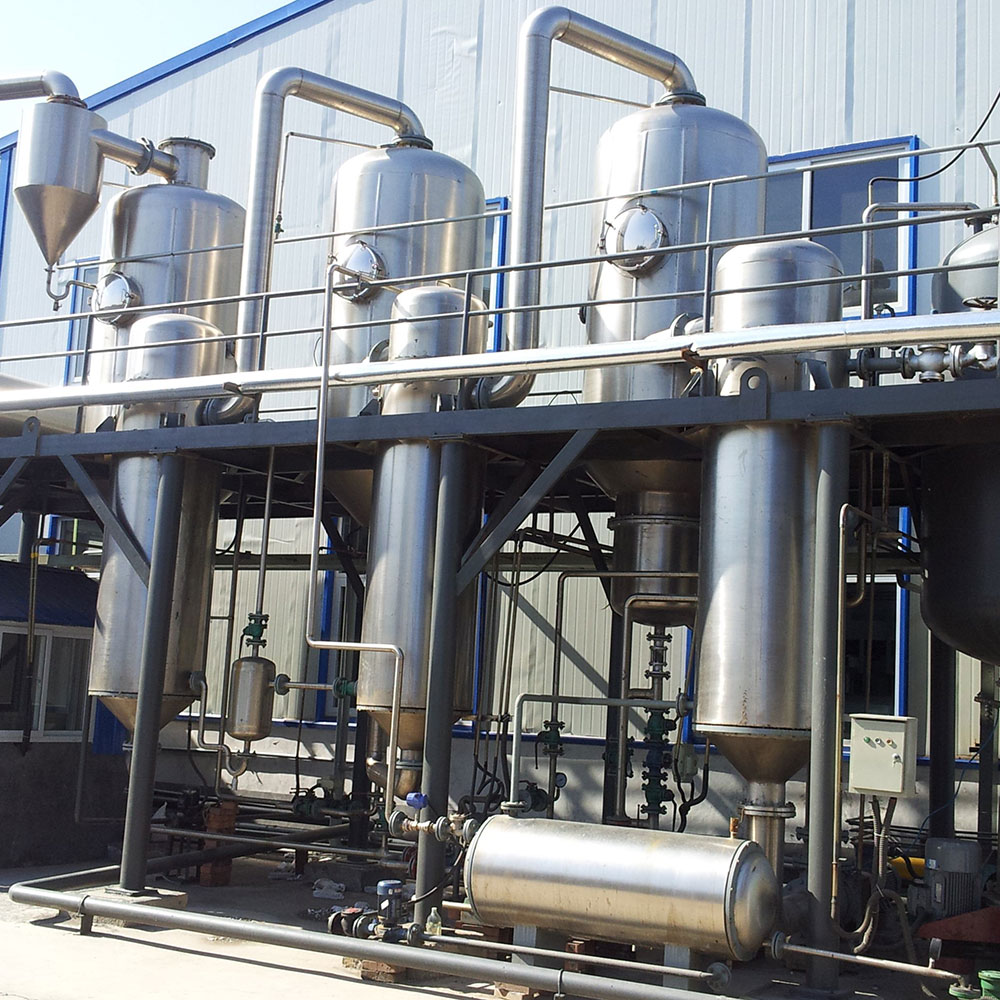
氯化钾熔盐双滚筒氩气保护切片-冷却一体机
浏览次数:41 分类:新闻中心
设计方案与技术计算书(完整版)
编制:无锡市伟杰环化设备制造有限公司
技术总工:吴伟光
日期:2026年6月
一、设计依据与物料参数
物料名称:氯化钾(KCl)熔盐
单批次处理量:800公斤
处理周期:15分钟(进料时间)
进料温度:700℃(液态)
熔点(凝固点):500℃
滚筒出料温度目标:≤380℃(固体片)
最终出料温度目标:≤40℃(常温)
物料液态比热:0.92 kJ/(kg·K)
物料固态比热:0.78 kJ/(kg·K)
熔化潜热:353 kJ/kg
液态密度:约1.1 kg/L
物料在滚筒表面厚度:1毫米
设计产能:一天一批(800公斤),余量充足
二、设备总体结构
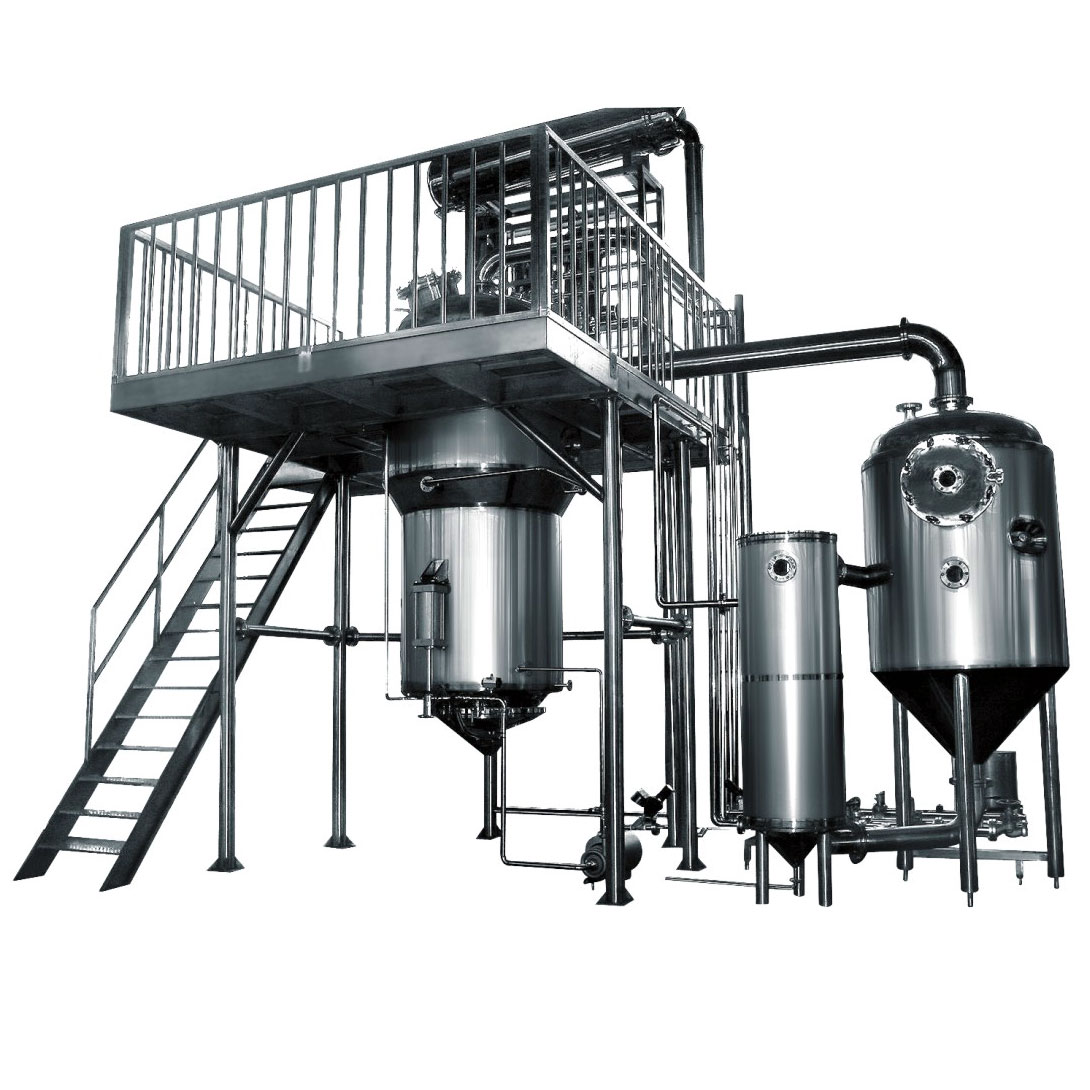
本设备为全密封氩气保护一体化结构,滚筒在上、料仓在下,整机采用密闭焊接壳体,内部维持氩气微正压气氛。
2.1 上部切片段
双滚筒,规格为直径1500毫米、长度2000毫米,两台同规格滚筒反向旋转。采用中间进料方式,物料从两台滚筒中间上方均匀流入,利用滚筒反向旋转的自然黏附力形成均匀薄层。每台滚筒单侧换热面积9.42平方米,两台合计总换热面积18.84平方米。物料在滚筒表面形成约1毫米厚薄层,单台滚筒表面同时挂料约10.4公斤,两台合计约20.8公斤。
滚筒材质选用310S不锈钢,耐700℃高温氧化,表面精密抛光,加工后圆跳动不超过0.15毫米。滚筒内部通40℃冷导热油强制循环冷却,单台流量25立方米每小时,两台合计50立方米每小时
两侧下部设对夹式310S刀片,刀刃与滚筒表面贴合间隙可调,刮刀架带自压式弹簧补偿机构,随滚筒磨损自动补偿间隙。刮刀将凝固后的氯化钾薄片从滚筒表面刮下,落入下部料仓。
2.2 下部料仓段
料仓为方形锥体结构,尺寸为3000×3000㎜,锥体高度1000㎜(待定),有效容积约4至5立方米,远大于800公斤氯化钾的体积(约0.9至1.0立方米),为物料提供充裕的静置冷却空间。物料从滚筒刮下后直接落入料仓,在仓内停留约20至30分钟,依靠仓壁自然散热和底部氩气翻腾辅助冷却。
2.3 底部分段出料段
料仓底部连接夹套冷却螺旋输送机,螺旋直径300毫米,长度约4至5米,壳体带独立冷导热油夹套,入口温度40℃,物料在螺旋推进过程中被进一步冷却至常温后出料,直接进入包装或下道工序。
2.4 全密封氩气保护
整机内部维持氩气保护气氛,纯度不低于99.9%,工作压力微正压50至200帕。正常运行时氩气从底部多孔板小流量通入,既维持保护气氛又起到翻腾物料辅助换热的作用。
三、完整热平衡计算
3.1 单批次物料总排热量(700℃→40℃)
氯化钾从700℃液态降至40℃固体片,需经历四个热阶段:
液态降温段(700℃→500℃):800乘以0.92乘以200等于147200千焦。
凝固放热段(500℃等温凝固):800乘以353等于282400千焦。
固态降温段(500℃→380℃,滚筒上完成):800乘以0.78乘以120等于74880千焦。
固态降温段(380℃→40℃,料仓及螺旋段完成):800乘以0.78乘以340等于212160千焦。
四个阶段合计总排热量约716640千焦(约71.7万千焦)。其中滚筒段需承担约50.4万千焦(700℃→380℃),料仓及螺旋段需承担约21.2万千焦(380℃→40℃)。
3.2 物料在滚筒上的停留时间与瞬间热负荷
单台滚筒进料速度为约1.6立方米每小时(800公斤除以0.25小时除以2台),换算成质量流量约1760公斤每小时。单台滚筒表面同时挂料约10.4公斤,物料在单台滚筒上的实际停留时间约为10.4除以1760等于0.00591小时,约21.3秒。
两台同步运行,每台均为21.3秒。在这21.3秒内,物料需要完成从700℃液态到380℃固体片的全部热过程(含液态降温、凝固放热和部分固态降温)。
3.3 导热油系统冷却能力校核
双滚筒内部通40℃冷导热油,单台流量25立方米每小时,两台合计50立方米每小时。冷导热油密度约850公斤每立方米,比热约2.0千焦每公斤每开尔文。
冷导热油从40℃进、估算出口约65℃(温升25℃),总带走热量为50乘以850乘以2.0乘以25等于2125000千焦每小时,折合约590千瓦。
物料侧在滚筒段所需平均排热功率约为(147200加282400加74880)除以900秒约560千瓦。
导热油系统供给590千瓦,覆盖滚筒段物料需求的约105%,略有富余。
3.4 料仓段冷却计算
物料进入料仓时约380℃,在仓内停留20至30分钟。料仓壁自然散热功率约17千瓦(按壁面自然对流换热系数5瓦每平方米每开尔文、换热面积20平方米、物料平均温度200℃、环境25℃估算),20分钟自然散热约20400千焦。
底部氩气翻腾辅助换热,主要作用在于搅动物料、打破静态气膜、提升整体换热均匀性,气体自身带走的显热量较小。
物料经过料仓段后温度从约380℃降至约100至120℃。
3.5 螺旋输送段冷却计算
物料进入螺旋输送机时约100至120℃,在输送过程中边推进边冷却,输送时间约10至15分钟。螺旋壳体冷导热油夹套,入口温度40℃,换热面积约3至4平方米,综合换热系数取250瓦每平方米每开尔文,平均换热温差约50℃时换热功率约44千瓦。
15分钟可带走约39600千焦,足以将物料从约120℃降至40℃以下。实际温差驱动力随物料温度下降而减小,但配合料仓段的余量,出料温度稳定控制在40℃以内是可靠的。
四、热胀冷缩处理方案(关键设计)
本设备运行温度跨度极大,滚筒外壁接触700℃物料、内壁通40℃冷导热油,外壳受氩气环境辐射热影响约150至250℃,各部位温差显著。设计上采用以下系统性措施应对热胀冷缩问题。
4.1 滚筒端部浮动支承
滚筒材质为310S不锈钢,线膨胀系数约16乘10的负六次方每开尔文。从安装温度20℃升至平均壁温约250℃,温差230开尔文。轴向膨胀量约为2000乘16乘10的负六次方乘230等于7.36毫米。径向膨胀量约为1500乘16乘10的负六次方乘230等于5.52毫米。
主轴一端设固定端轴承座,另一端设浮动端轴承座,采用NSK调心滚子轴承,轴承座与轴承外圈之间预留约10毫米轴向游隙。浮动端轴承座地脚螺栓孔开设为长圆孔(长度约15毫米),允许轴承座随主轴轴向自由滑移。刮刀间隙在冷态安装时预留1.2至1.5毫米,热态下滚筒径向膨胀约0.5至0.6毫米,热态工作间隙自然调整为约0.5至0.8毫米,满足刮料要求且不擦碰滚筒表面。
4.2 主轴密封浮动补偿
主轴穿出机壳处采用双层石墨填料密封。石墨填料耐高温、具有自润滑性和弹性,冷态安装时填料压盖不压死,保留约2至3毫米的再压缩空间。设备升温后主轴轴向伸长,石墨填料受热膨胀,密封效果自动增强,实现热态自紧。
主轴与机壳之间设浮动式导气环,冷态间隙约0.5毫米,热态下间隙缩小但不接触,既保证氩气密封又避免摩擦卡死。
4.3 机壳与料仓整体滑动支承
机壳与料仓为焊接整体结构,长度方向约4000毫米,材质为304不锈钢。正常工作时机壳平均温度约150至200℃,从安装温度20℃升至200℃的总膨胀量约为4000乘16乘10的负六次方乘180等于11.52毫米。
整机底部设四组滑动支座,一侧为固定点,其余三侧设长圆孔螺栓连接(长圆孔长度不小于20毫米),允许机壳在水平面内沿长度和宽度方向自由膨胀。机壳转角处和大平面焊缝区域设膨胀弯结构,吸收平面内热变形应力。机壳与螺旋输送机连接处采用柔性法兰连接,法兰间夹装金属波纹补偿器,吸收不同部位温度差引起的不同膨胀量。
4.4 管道系统柔性连接
导热油进出口管道与旋转接头之间采用不锈钢金属波纹软管连接(长度不小于600毫米),吸收滚筒轴向热伸长和安装偏差,避免刚性连接导致旋转接头损坏。
氩气供气管道及排气管道设置U形弯管段,吸收管道自身热膨胀和机壳膨胀引起的相对位移。所有管道支架采用滑动支架,不采用固定焊死的管卡。
4.5 内部冷却盘管独立浮动安装
腔体内部冷却盘管与外壳之间不焊接固定,采用浮动式管卡或吊架支撑。盘管在升温或降温时可沿轴向自由伸缩,与外壳各自独立膨胀互不约束。盘管进出口穿过壳体处采用填料函或套管式密封,不采用焊接连接,确保密封的同时不限制热位移。
此项设计是本设备区别于传统夹套结构的关键创新点之一,彻底避免了因温差应力导致焊缝裂纹或泄漏的隐患。
4.6 装配与安装特别要求
整机制造时,所有关键配合尺寸按热态工作尺寸反推冷态加工尺寸。轴承座安装孔中心距按常温计算值加大约0.5毫米,保证热态时所有螺栓孔对正。
设备安装就位后,在冷态下进行一次全面检查,记录各滑动支座位置、轴承座游隙、密封压盖位置。设备第一次升温(空载通导热油和氩气)后保温2小时,热态下检查滑动支座是否自由滑移、密封是否泄漏、轴承温升是否正常,确认无误后方可带料试车。
五、氩气保护与冷却系统设计方案
5.1 正常运行氩气翻腾系统
正常运行时,氩气从设备底部多孔板通入,从料仓底部向上穿过物料层,起到翻腾物料、打破静态气膜、提高料仓壁面换热均匀性的作用,同时作为保护气氛隔绝空气。
设计流量:10至30标立方米每小时(取中间值20标立方米每小时)。
工作压力:微正压50至200帕。
按每批次处理时间1小时计算,单批次正常翻腾耗气量约20标立方米。
氩气从底部进入后向上流动,穿过物料层并从顶部排气口排出,形成连续稳定的置换和保护气流。
5.2 内部独立冷却盘管系统
设备腔体内部沿侧壁及顶部空间敷设独立的冷却盘管,冷却介质为40℃冷导热油。盘管与腔体之间不焊接固定,采用浮动式管卡或吊架支撑,允许盘管在升温或降温时沿轴向自由伸缩。
盘管材质与壳体相同或热膨胀系数接近的不锈钢材料。盘管进出口穿过壳体处采用填料函或套管式密封结构。盘管走向避开刮刀活动区域及检修通道,弯头处留足弯曲半径以方便清洗维护。
该方案取代传统外部夹套,换热面积不受壳体表面积限制,可根据实际空间需求灵活增加盘管长度;盘管直接置于氩气环境内部,换热路径短、热阻小;彻底避免了夹套因温差应力产生裂纹或泄漏的隐患。
5.3 大口径紧急充氩气快速降温系统
在正常运行供气系统之外,增设一路独立的大口径紧急充氩气管路。正常工作时该管路处于关闭状态,仅在紧急情况下开启。
氩气从供气主管路接出后,经过一段前端冷却盘管,采用工业冷冻水(或低温循环冷却水,温度约5至10℃)作为冷却介质,将氩气从常温(约25℃)预冷至约5至10℃。然后通过大口径充气管(管径不小于DN50)从设备壳体顶部或侧上方快速充入腔体内部。
该冷水系统独立于主导热油系统运行,不与导热油管路混合。前端冷却装置为一段盘管式换热器,浸泡在5至10℃的冷冻水槽内(或采用套管式换热器与冷冻水进行逆流换热)。氩气通过盘管时与冷冻水换热降温,然后经大口径充气管路进入设备内部。该冷水系统仅在需要启动紧急充氩时开启,正常运行时关闭,不额外增加运行能耗。
紧急充氩系统瞬时流量不低于50标立方米每小时,充气时间约1分钟,单次紧急充气用量约0.8至1.0标立方米。按1小时内发生1次紧急工况计,紧急耗气量不超过1.0标立方米。大口径设计可在数十秒内向腔体注入大量低温氩气,快速降低内部温度。
设备顶部设足够口径的排气口并加装阻火器,确保压力不超标。紧急充气管路阀门设置在操作人员易于到达的位置,并做明显标识。
该方案应对的紧急情况包括氩气保护意外中断导致氧含量超标、物料开始氧化反应,以及滚筒或密封部位出现异常高温等突发状况。
5.4 氩气系统供气配置要求
两路氩气管路建议从同一路主管引出,但紧急快充管路需独立设置阀门和压力表,不与正常翻腾管路共用减压阀,确保紧急情况下可独立快速开启、互不影响。
正常翻腾供气:建议配置持续稳压供气源,流量不低于30标立方米每小时(取上限并留余量),配备减压阀组和流量计,维持腔体微正压。
紧急快充系统:建议独立配置储气罐或旁路高压气源,储气量不低于1.5标立方米(留50%余量,按单次紧急用气1标立方米的1.5倍计),管路保持常压待命,阀门选用快开式气动或手动球阀。
5.5 两路氩气系统1小时用量汇总
第一路正常翻腾供气:设计流量10至30标立方米每小时,取中间值20标立方米每小时,1小时耗气量约20标立方米。
第二路紧急快充系统:瞬时流量不低于50标立方米每小时,单次充气时间约1分钟,单次用量约0.8至1.0标立方米,1小时内如发生1次紧急工况,耗气量约1.0标立方米。
两路合计正常工况下(无紧急情况)每小时耗气量约20标立方米。紧急情况发生时瞬时增加约1.0标立方米,总用量约21标立方米。
5.6 冷媒系统分工说明
本设备采用两种冷媒分工运行:
冷导热油(40℃入口)负责设备内部主要冷却任务,包括:双滚筒内部循环冷却、螺旋输送机夹套冷却、腔体内部独立冷却盘管。三路导热油统一由一台导热油循环泵站供油,独立循环,温度统一控制在40℃进、约65℃出。冷导热油的优势在于热容大、温度稳定,适合长时间连续循环换热。
冷冻水(5至10℃)仅用于紧急充氩管路的前端氩气预冷,将常温氩气快速降至5至10℃后充入腔体。该冷水系统独立设置,不在设备正常运行时开启,仅作为应急手段使用。冷冻水的优势在于温度足够低,能在短时间内完成对氩气的快速降温,这是40℃导热油无法实现的功能(导热油温度高于氩气常温,无法起到降温作用)。
两种冷媒各自独立、互不混合,各司其职。
5.7 两级氩气系统关系
正常运行的底部小流量翻腾供气与紧急状态下的大口径快速充气两套系统相互独立,功能互补。正常运行时互不干扰,紧急情况下大口径管路可独立启动,不受小流量管路限制。
六、设备主要技术参数汇总
设备整体型式:全密封氩气保护一体机,滚筒在上、料仓在下
滚筒规格:直径1500毫米乘长度2000毫米,共2台
单台滚筒面积:9.42平方米,总换热面积18.84平方米
滚筒材质:310S不锈钢
滚筒转速:0至4转每分钟(变频可调)
主电机功率:7.5千瓦乘2台,防爆变频
进料方式:中间进料,双滚筒反向旋转自然布膜
物料厚度:1毫米
物料停留时间(滚筒上):约21.3秒
刮刀形式:两侧下部对夹式铜合金刮刀,自压式弹簧补偿
滚筒内部冷却介质:冷导热油,入口40℃,流量25立方米每小时每台,两台合计50立方米每小时
导热油出口温度:约65℃
螺旋输送机夹套冷却介质:冷导热油,入口40℃
内部冷却盘管冷却介质:冷导热油,入口40℃
料仓尺寸:3000毫米乘3000毫米,锥体高度1000毫米
料仓有效容积:约4至5立方米
料仓停留时间:20至30分钟
螺旋输送机规格:直径300毫米,长度4至5米
螺旋输送时间:10至15分钟
正常翻腾氩气流量:10至30标立方米每小时(设计取值20标立方米每小时)
正常翻腾氩气工作压力:微正压50至200帕
正常翻腾氩气纯度:不低于99.9%
正常翻腾氩气单批次耗量(1小时):约20标立方米
紧急充氩管路管径:不小于DN50
紧急充氩瞬时流量:不低于50标立方米每小时
紧急充氩单次充气时间:约1分钟
紧急充氩单次用量:约0.8至1.0标立方米
紧急充氩前端冷却介质:冷冻水(5至10℃),独立于导热油系统
紧急充氩入腔温度:约5至10℃
紧急充氩储气罐建议容积:不小于1.5标立方米
整机设计寿命:不低于10年(按每年6000小时运行)
七、操作时序(标准批次800公斤)
开机前启动导热油循环泵,确认油路畅通,通入氩气吹扫5分钟置换机壳内空气并建立微正压。启动滚筒电机低速运转,开启进料阀门开始布料,约15分钟完成进料切片。进料期间物料在滚筒表面完成从700℃液态到约380℃固体片的降温凝固,刮刀将固体片连续刮入下部料仓。
进料结束后物料在料仓内静置约20至30分钟,仓壁自然散热配合底部氩气翻腾辅助(氩气流量约20标立方米每小时),物料温度降至约100至120℃。启动螺旋输送机并开启夹套导热油,边输送边冷却,约10至15分钟完成出料。出料温度不超过40℃。
整批处理从进料开始到常温出料完成,总计约45至60分钟。正常工况下整批氩气耗量约20标立方米。
八、结论
本方案将氯化钾从700℃熔盐到40℃固体片的全部热过程集成在一台全密封氩气保护设备内完成,无需中间转运。设备采用双滚筒冷导热油内冷结构,将液态物料快速凝固并降温至380℃以下;下部大容积料仓提供充裕的静置冷却时间;底部螺旋输送机夹套通冷导热油完成最后一段降温;腔体内部独立冷却盘管同样通冷导热油,替代外壳夹套,彻底避免热胀冷缩焊接应力问题。
全部设备内部冷却介质统一为冷导热油,系统简化、管路单一、便于维护管理。紧急充氩系统独立采用冷冻水(5至10℃)作为氩气前端冷却冷源,将常温氩气预冷至低温后快速充入腔体,实现紧急降温功能,该冷水系统与导热油系统各自独立运行,互不混合。
正常运行时氩气耗量约20标立方米每小时,单批次(800公斤)处理时间约1小时,耗气量约20标立方米。紧急充氩系统单次用量约1标立方米,储气罐按1.5标立方米配置,留有充分余量。
热平衡计算表明,滚筒段导热油系统供给约590千瓦,满足物料侧约560千瓦的排热需求,料仓段自然散热与螺旋段导热油夹套接力完成剩余降温。各项冷却段温差匹配合理,产能余量充裕。热胀冷缩处理方案覆盖了滚筒、主轴密封、机壳、管道、内部盘管等所有关键部位,通过浮动支承、滑动底座、柔性连接和独立安装等措施,确保设备在高温工况下的长期可靠运行。
本方案适用于氯化钾熔盐及类似物性物料(熔点400至600℃、不具强腐蚀性、液态粘度适中)的冷凝结晶切片工况,具有全密闭操作、无扬尘、无氧化、热管理完整、安全冗余充分的特点。
本方案版权归无锡市伟杰环化设备制造有限公司所有,未经书面授权不得转载或用于商业用途。
方案编制:吴伟光(技术总工)
日期:2026年6月