无锡市伟杰环化设备制造有限公司

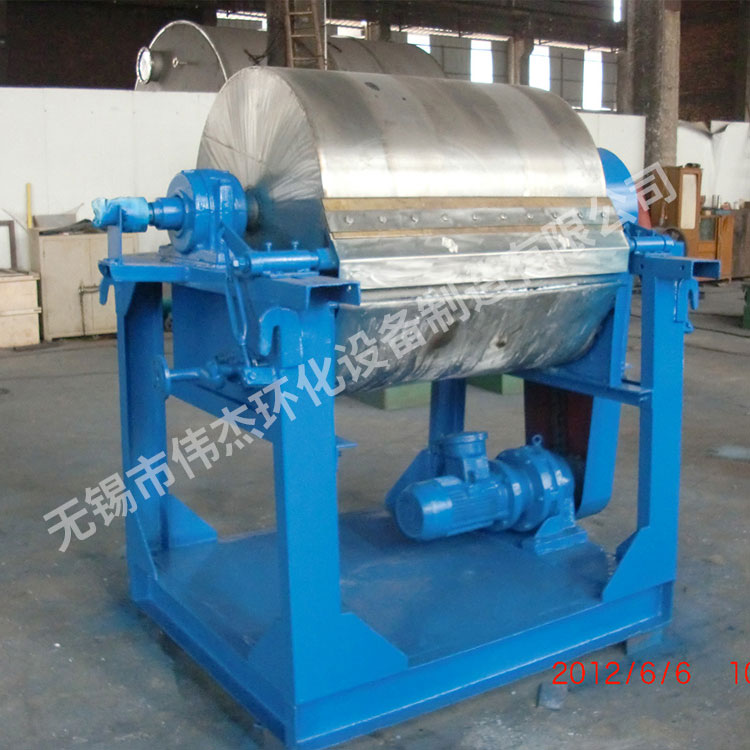
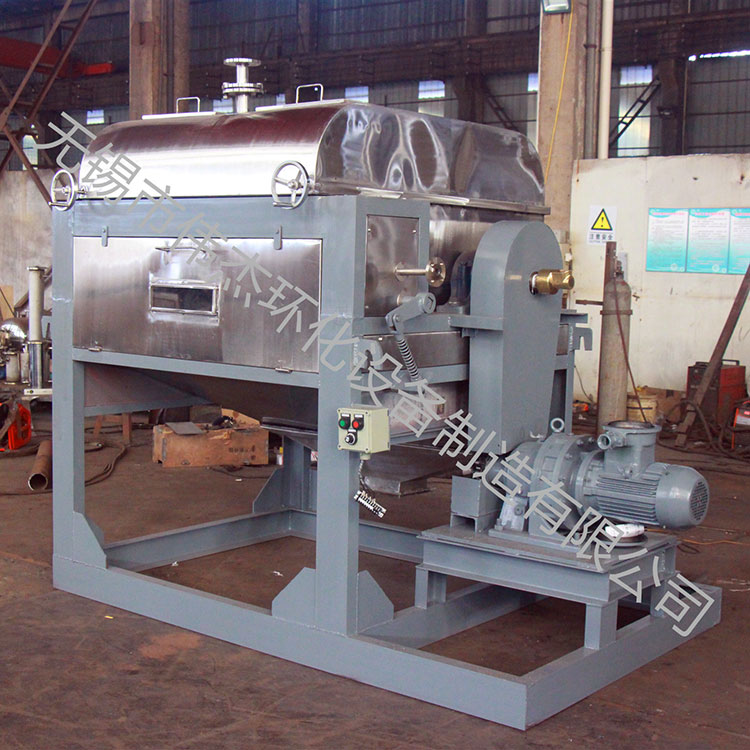
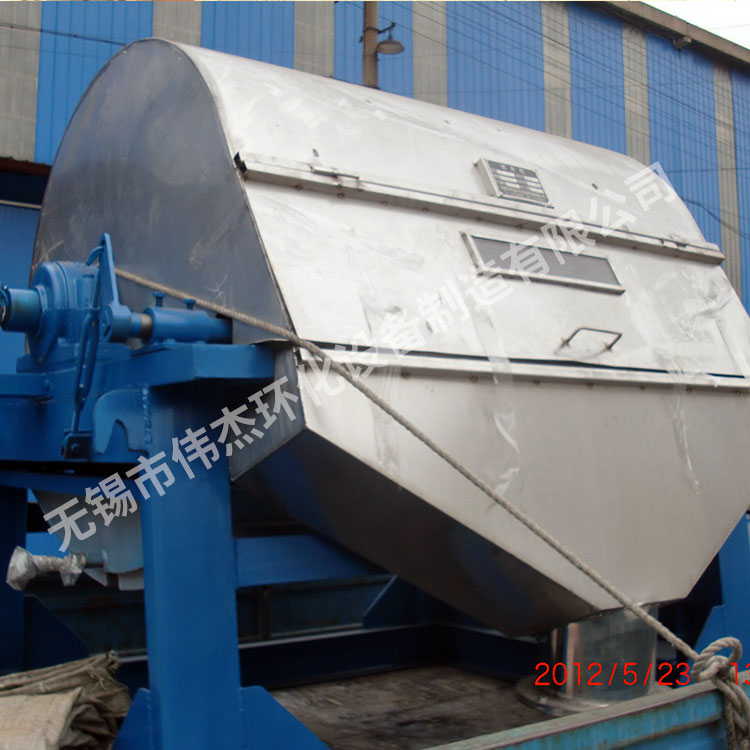
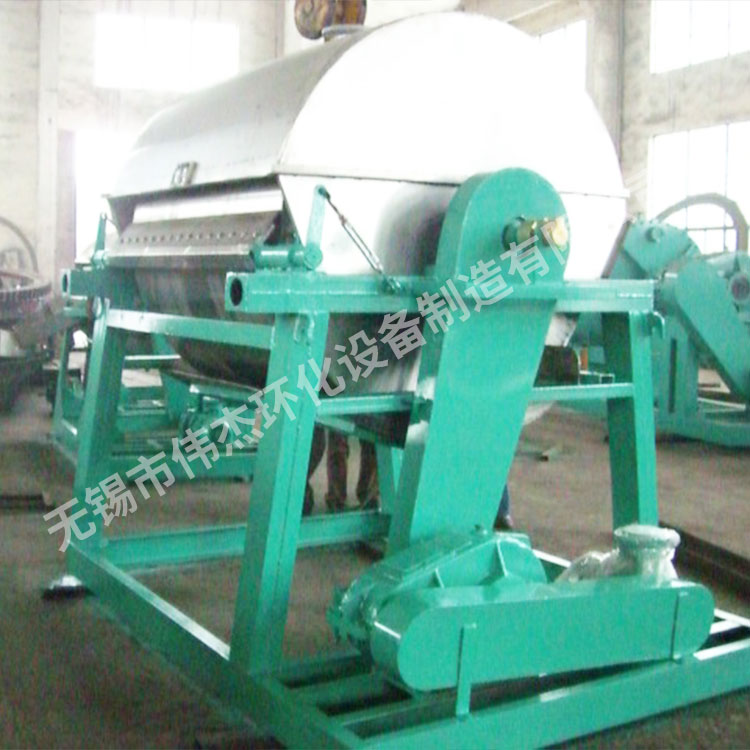
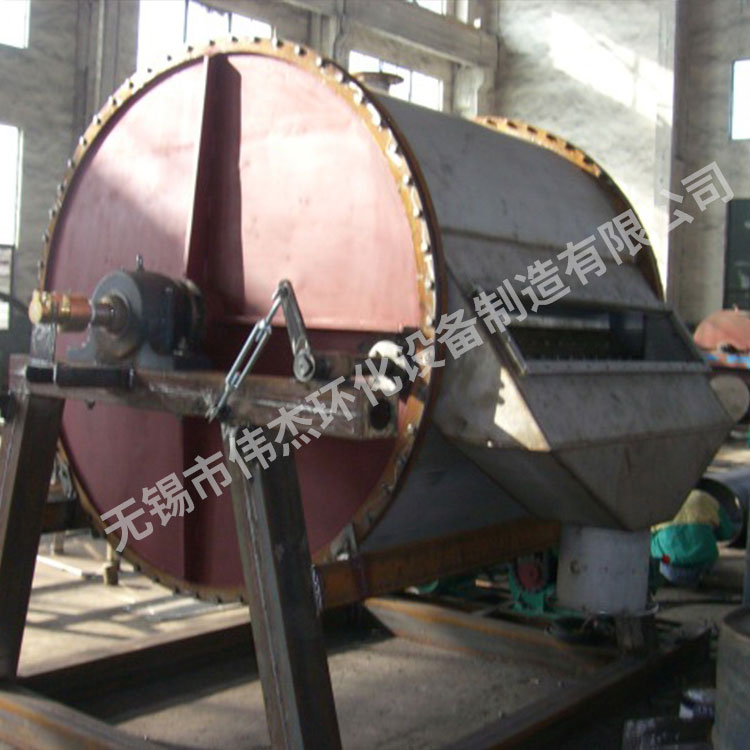
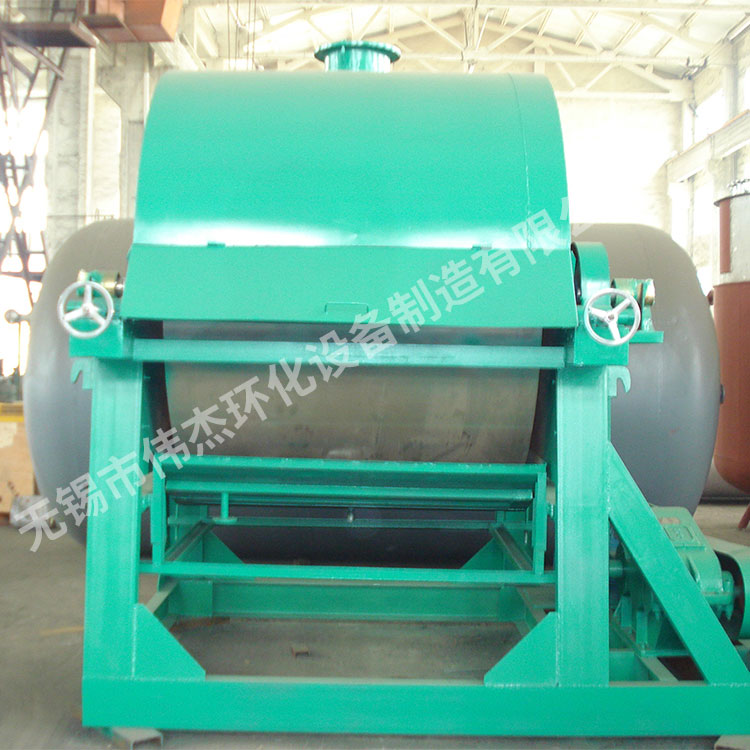
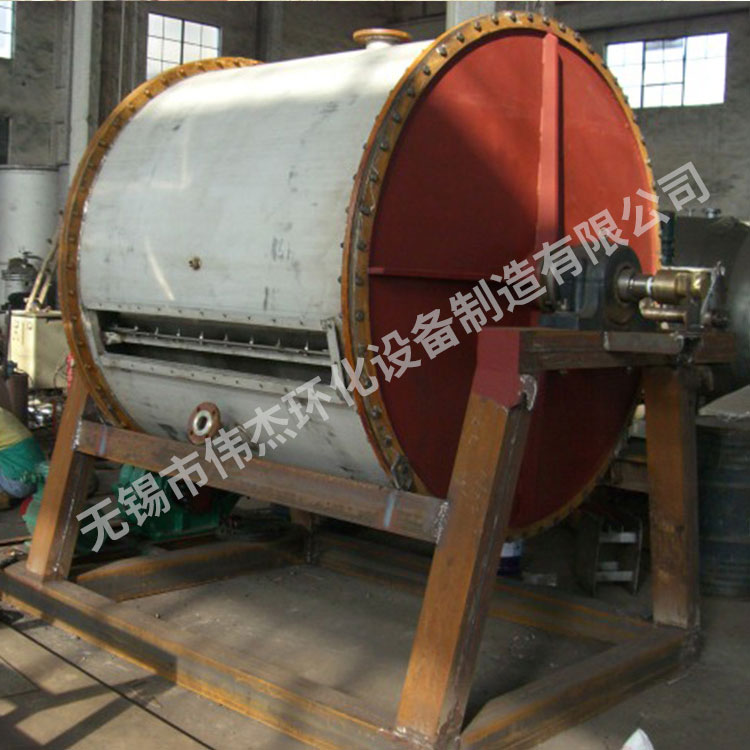
减水剂刮板蒸发器脱水方案:真空度分段设计的工程逻辑
浏览次数:265 分类:新闻中心
在减水剂生产中,从50%浓度浓缩到95%以上,传统的反应釜真空脱水往往需要4到8个小时,且后期浓度提升极其缓慢,很难稳定达到95%的目标。越来越多的企业开始关注刮板蒸发器这一连续脱水方案——物料在加热面上呈薄膜状快速流动,停留时间仅30到90秒,传热系数可达500到1200 W/m²·K。
但刮板蒸发器的选型远不是“买一台装上去”那么简单。尤其对减水剂这类物料,浓度升高后粘度急剧上升,出料温度的控制直接决定了设备能不能正常运行。本文以5000L反应釜批次出料、进料浓度50%、目标浓度95%的工况为例,拆解单台与两台刮板蒸发器两种方案的工程逻辑。
为什么不能用100kg/㎡·h来估算?
很多人在做刮板蒸发器选型时,习惯用100kg/㎡·h的蒸发强度来估算面积——这个数值在蒸发纯水或低粘度物料时确实成立。但减水剂浓度从50%升到95%的过程中,物料粘度会指数级上升,传热效率随之急剧下降。用100来算,第一段50%到75%会得出约9.3㎡,看似合理;但第二段75%到95%用同样数值会得出2.8㎡,面积严重偏小,设备装上去根本拉不到95%。
正确的做法是按浓度段分别取值。50%到75%浓度段物料流动性尚可,蒸发强度可取55kg/㎡·h;而75%到95%的高浓度段,蒸发强度需要折减到25kg/㎡·h,否则设备在运行时根本达不到设计产能。
真空度分段设计的工程逻辑
减水剂浓缩过程中有一个必须规避的风险:当浓度超过90%时,温度一旦低于60℃,物料就会凝固堵塞设备。这意味着两段蒸发需要采用不同的真空度策略。
第一段(50%→75%,-0.08MPa):这个阶段物料含水量高、流动性好,即使沸点较低(约61℃)也不会凝固。用较高的真空度拉蒸发效率,快速脱去大部分水分,出料温度约65到70℃,蒸发量约1667kg,10㎡设备蒸发时间约3.0小时。
第二段(75%→95%,-0.07MPa):进入高浓度段后物料接近凝固临界点。真空度主动降到-0.07MPa使沸点升至约69℃,实际出料温度可达70到75℃,比凝固温度高出10到15℃的安全裕度。蒸发量约701kg,10㎡设备在高浓度段蒸发时间约2.8小时。
两段真空度只差0.01MPa,沸点相差8℃,但出料温度的安全裕度差了整整10到15℃——这是保证减水剂不凝固、不堵塞出料的关键设计参数。
两种方案的产能对比
方案一:单台10㎡刮板间隙蒸发
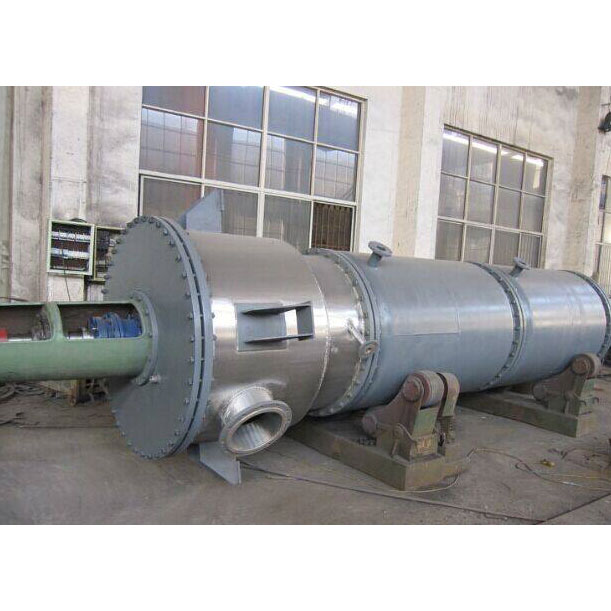
一台10㎡刮板蒸发器配合一台保温中间罐,分两段操作:第一段将5000kg物料从50%浓缩到75%,存入中间罐;第二段将75%物料回料继续蒸发到95%。单批总周期约7.5到8.0小时,日处理原液10到12吨,日产95%成品约5到6吨。设备投资约18到25万。
方案二:两台10㎡刮板串联连续蒸发
两台10㎡刮板蒸发器串联运行,中间设置真空隔离中间罐——两台设备真空度不同,直接连通会导致真空系统互串,必须用中间罐隔离压力。第一台在-0.08MPa下完成50%到75%预浓缩,第二台在-0.07MPa下完成75%到95%收尾。整线通过时间约3.0小时,日处理原液40吨,日产95%成品约21吨,投资约30到45万。
方案一适合预算有限、需要验证物料实际蒸发行为的首期项目;方案二适合已经有运行数据支撑的扩产阶段。
材质与工艺保障
刮板蒸发器本体和接触物料部分采用304不锈钢。真空系统配置罗茨+水环泵组,两段独立控制。冷凝器匹配蒸发量,高浓度段出料选用高温齿轮泵并配合保温管道,防止物料在输送过程中凝固。
推进建议
减水剂刮板蒸发器脱水方案的选型,核心不是买一台设备,而是先搞清楚物料在不同浓度下的粘度变化和温度窗口,再据此确定真空度分段和设备配置。
建议先从方案一的单台间隙蒸发入手,在实际工况下验证物料的蒸发行为和出料特性,积累真实运行数据。首台10㎡设备在后续扩产时可转为预浓缩段继续使用,一期验证数据是二期扩产选型的可靠依据,投资风险可控,推进路径清晰。
无锡伟杰环化设备制造有限公司,主营反应釜、切片机、换热器、刮板蒸发器等化工设备制造。提供减水剂等热敏、高粘度物料的刮板蒸发脱水方案,欢迎咨询。