无锡市伟杰环化设备制造有限公司

三苯基膦的30秒凝固窗口期:一台切片机如何把时间“接住”
浏览次数:237 分类:新闻中心
——湖北某客户2023年投产项目技术复盘
原创 2026-06-26 无锡伟杰环化 版权所有
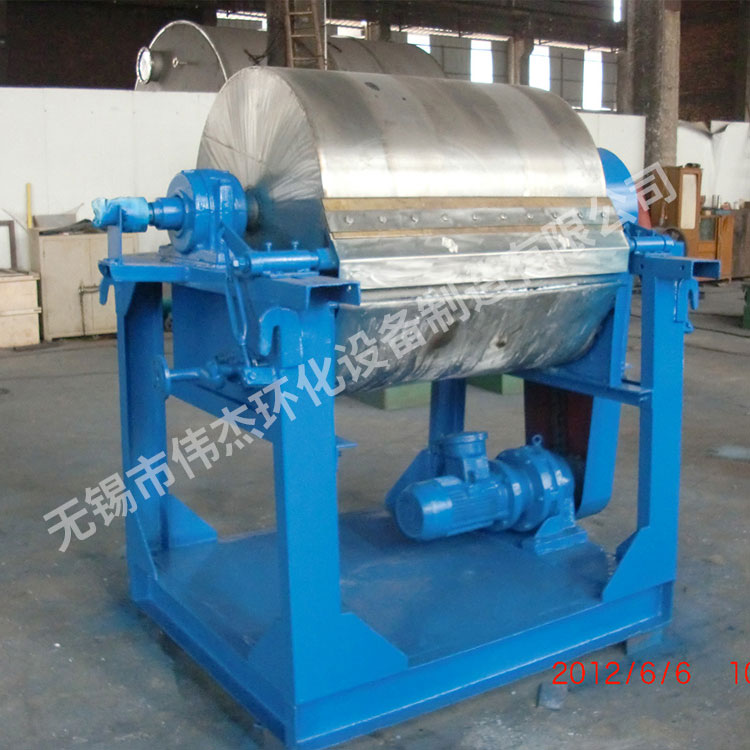
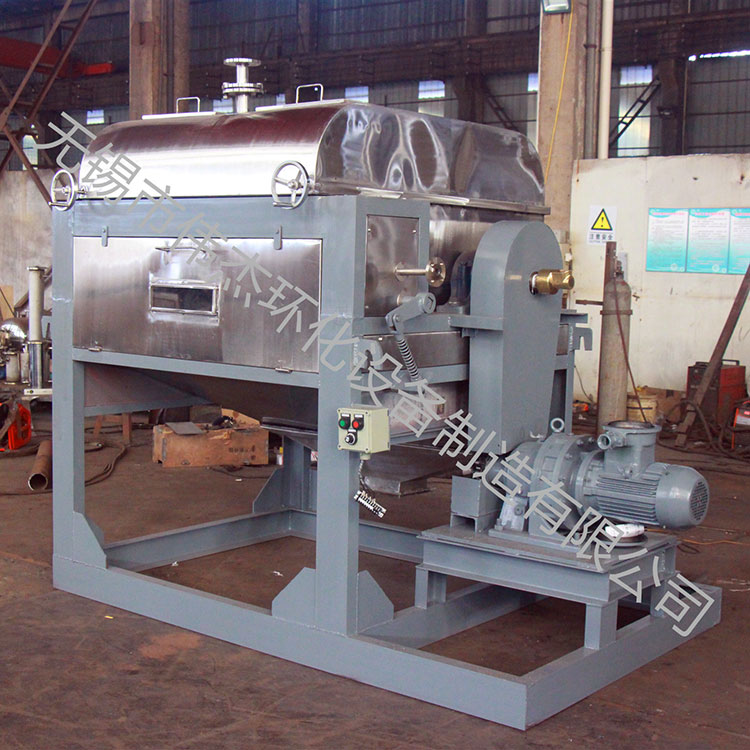
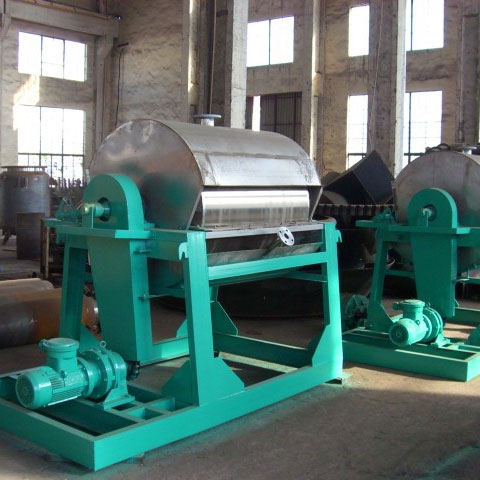
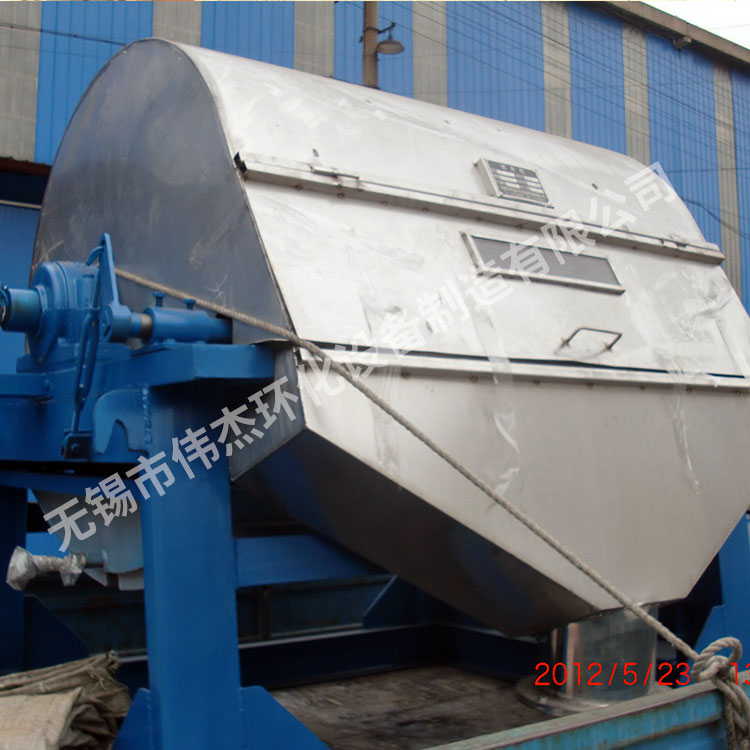
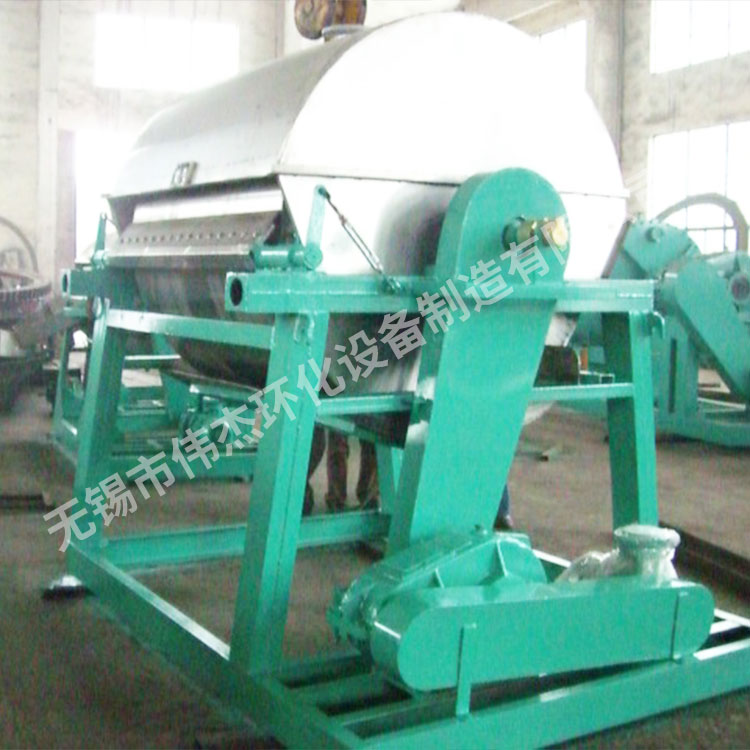
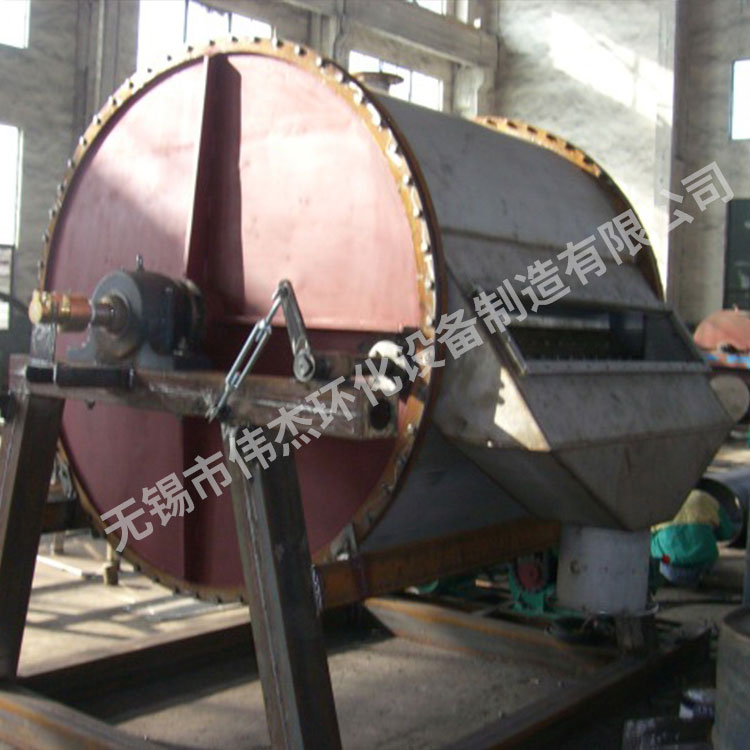
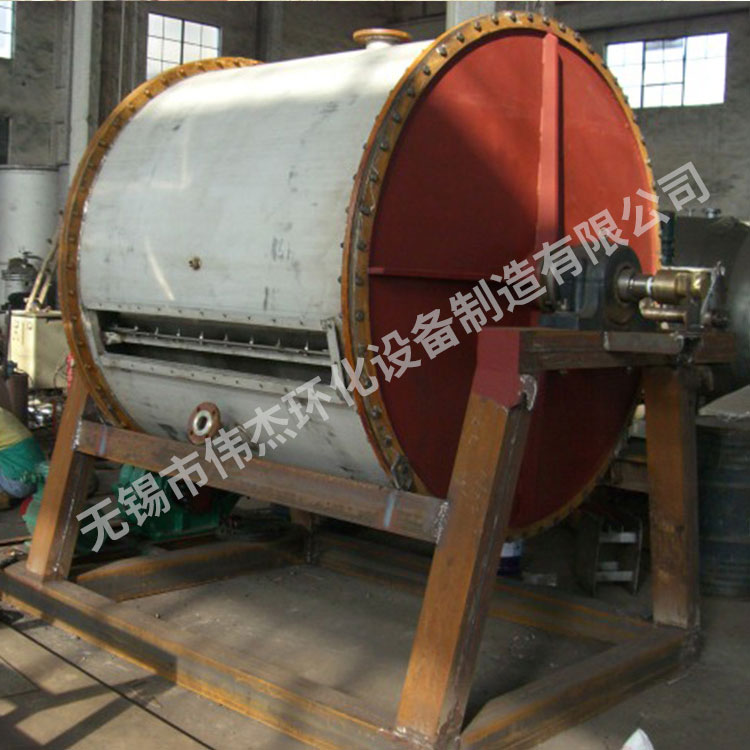
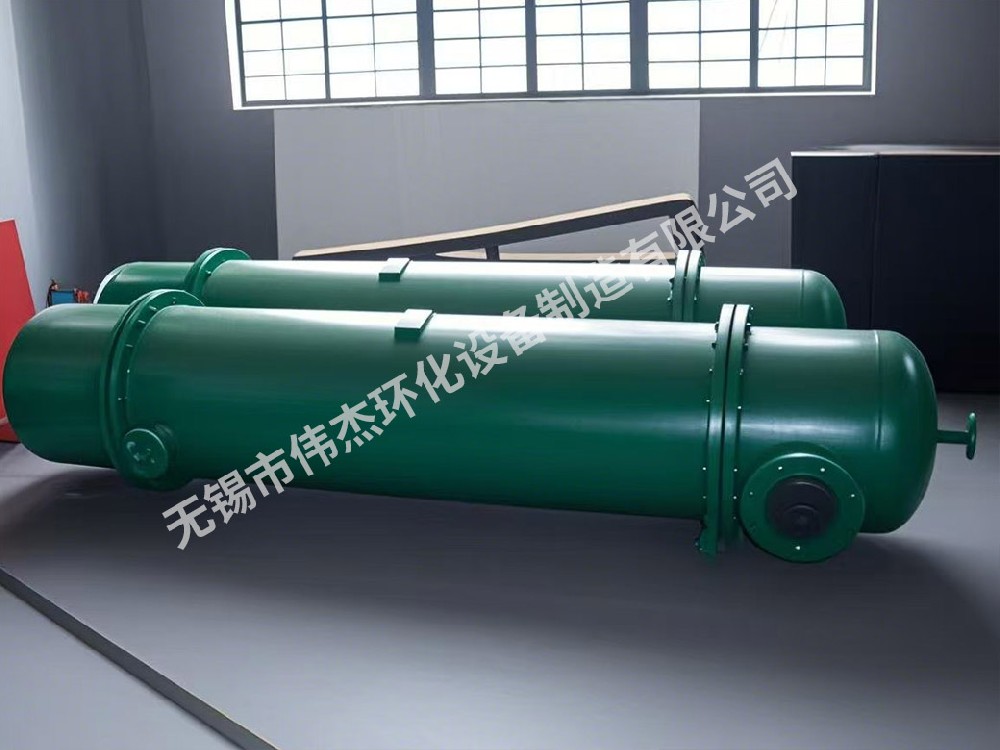
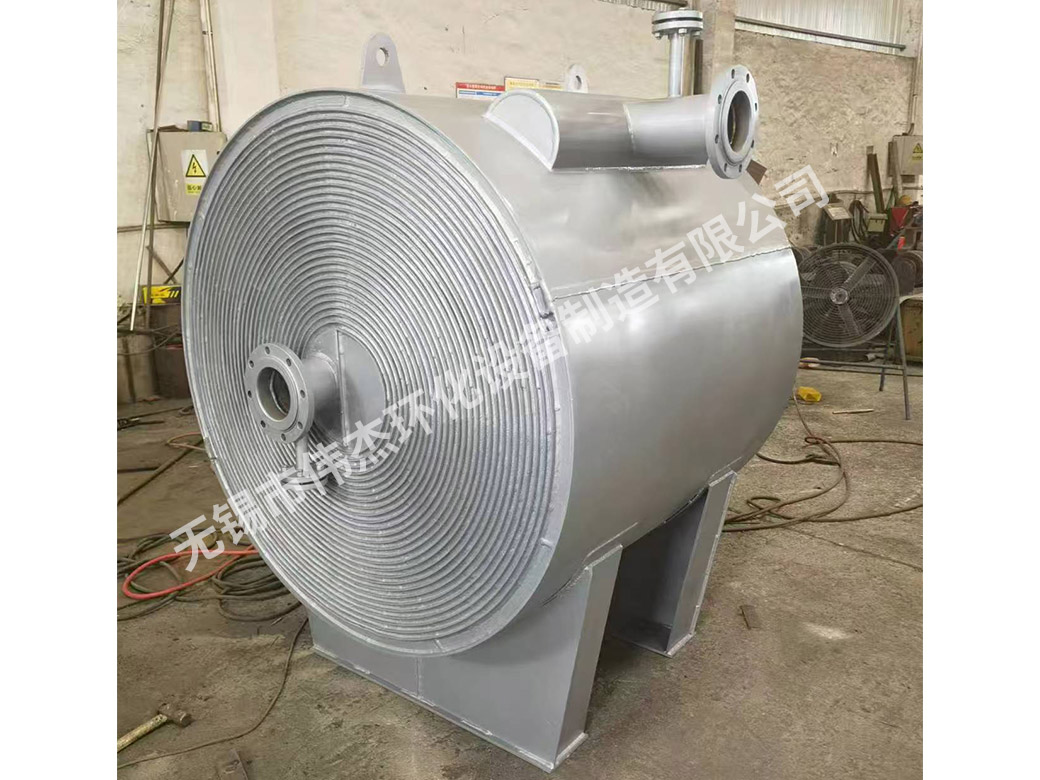
去年整理项目档案时,翻出一份2023年的技术协议。甲方是华中某精细化工企业,设备是一台用于处理三苯基膦的Ø1200×1500冷凝结晶切片机。协议签了,设备做了,如今已经在产线上连续运行了两年多。
三苯基膦这种物料,熔点78.5-81℃,进料温度120℃,凝固时间不超过30秒。液态物料从进入料槽到变成固态薄片被刮下来,只有不到半分钟的窗口期。这半分钟里,滚筒转速、冷却水温、料槽温度、滚筒浸入深度——任何一个参数没调对,出来的就不是薄片,而是糊状物或碎渣。
今天不聊订单金额,只说这台设备里几个经得起推敲的技术细节。正是这些细节,决定了一台切片机是“能用”还是“好用”。
30秒凝固时间的“倒推”设计思路
物料特性是设计的起点。三苯基膦比重约1.09,不燃不爆,允许与空气接触,但熔点偏高(78.5-81℃)。进料温度120℃,凝固温度约80℃,温差40℃。滚筒需要在物料流经筒体表面的30秒内,把热量带走并完成结晶。
这个温度窗口意味着料槽必须持续加热保温,否则物料在进入滚筒之前就可能提前凝固。协议第2条明确写:“加料槽带加热盘管,热媒必须常开。”这不是一句套话,是工艺刚需。
理论产能1000kg/h按20秒结晶时间预估,实际产能600kg/h按30秒计算——这个数字不是随便写的,是产能与工艺可靠性之间的折中取舍。在精细化工行业,宁可把产能标得保守一点,也不能让客户在产线上跑不出产量。
细节一:滚筒跳动0.15mm,不是0.5mm
协议第6.1条:圆跳动量控制在0.15mm,执行GB1184-1996 8级精度。
0.15mm是什么概念?一根头发丝的直径。滚筒直径1.2米、长度1.5米,这么大的旋转体,每转一圈径向跳动不能超过0.15mm——加工过程必须上大型车床一次装夹完成,拆下来二次找正根本做不到这个精度。
无锡伟杰环化能做到多少?实际出厂控制在0.10-0.12mm之间,留了余量。甲方现场验收时拿千分表打了一圈,签字签得痛快。
为什么这个精度对三苯基膦特别重要?物料凝固快,如果滚筒跳动过大,刮刀与滚筒表面的间隙就不均匀——有的地方刮得干净,有的地方刮不干净,结片厚度忽厚忽薄,后道工序没法用。这不是精度竞赛,是工艺必需。
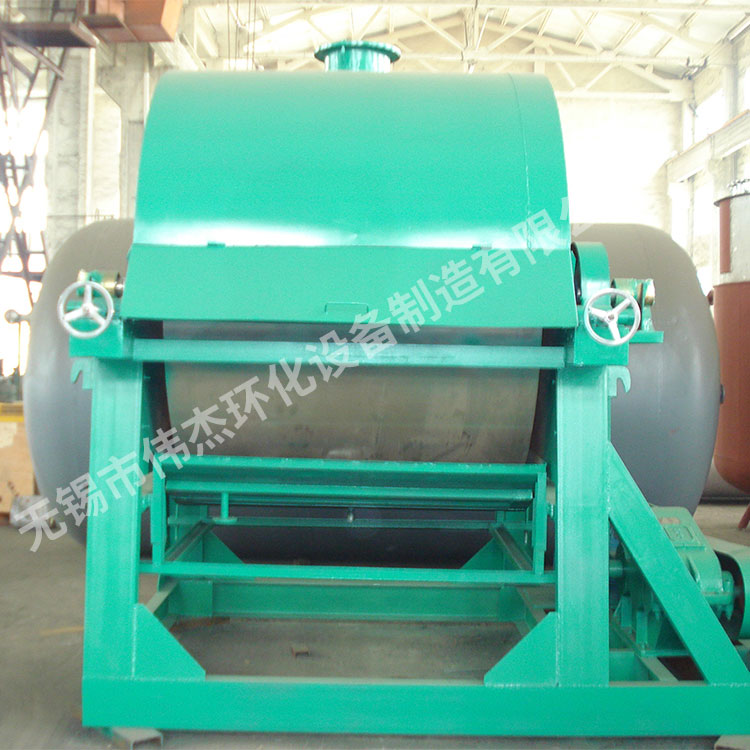
细节二:外置式液位控制器,浸入深度≤5mm
协议第10条:滚筒距离槽底≤7mm,带液位控制线,确保滚筒浸入深度≤5毫米。
市面上大多数切片机是浸没式加料,滚筒直接泡在料槽里,液位靠人工目测。液位高了,滚筒浸入太深,冷却面积被物料“加热”占用,结片变厚;液位低了,滚筒粘不上料,产量直接腰斩。
这台设备用的是外置式液位控制器(无锡伟杰专有设计),通过连通器原理感知液面高度,联动控制进料量。滚筒浸入深度控制在5毫米以内——这个数字经过反复测试,既能均匀粘料,又不会让滚筒被物料“反加热”。
协议第10条还特别注明了一句:“料槽保温较好,反而降低切片机冷却效率,故不建议保温。”这句话是经验总结——物料熔点高,很多人本能地想给料槽加保温,但保温过度会让滚筒从料槽中吸收多余热量,直接拉低冷却效率。做对的事,有时不是做加法,而是做减法。
细节三:冷媒分六路进出,不均匀就没法用
协议第6条:“冷媒进出分六路,以增加冷却均衡效果。”
滚筒直径1.2米、长度1.5米,冷却水如果从一端进一端出,靠近进水口的那段筒体冷得快,远端冷得慢。结出来的薄片左边脆右边软,客户拿什么去后道工序?
分六路之后,冷却水同时进入滚筒内部的六个腔室,每个腔室独立循环。实测整张结片厚度均匀,成品率大幅提升。这个结构比单通道复杂得多,焊接量大、试压环节多、成本高出不少。但对于三苯基膦这种凝固时间只有30秒的物料,冷却不均就是废品率。
不是每个切片机厂家都愿意做六路冷却,但无锡伟杰环化做,因为协议里写了,更因为物料需要。
细节四:齿轮传动替代链条传动,运行更平稳
协议第4条和第9条明确:采用**齿轮传动**,而非传统的链条传动。减速机与电机直连,速比1:87,配合0-6转/分的变频调速范围。
齿轮传动的优势在于传动精度更高、无链条磨损伸长、无需定期张紧维护。对于长期连续运行的产线,齿轮传动比链条传动更可靠。配合六级防爆变频电机(江阴大中,防爆等级dIIBT4-IP55,功率5.5KW)和针轮摆线减速机(常州国贸),整机传动系统运行平稳、噪音低。
主动轮和从动轮速比在1:2以上,充分保证传动扭矩,确保低速运转时不会卡滞。
细节五:双向旋转接头,解决跑冒滴漏
协议第7条:冷却介质进出口DN50,采用**双向旋转接头**,不需要填料,可自动调心、自动补偿,摩擦系数小、使用寿命长。
传统旋转接头依赖填料密封,时间久了必然泄漏,冷却水漏到滚筒表面,直接影响物料品质。双向旋转接头彻底解决了跑冒滴漏问题,改善了车间工作环境,减少了维护工作量。
配套不锈钢金属软管连接,安装和维护都更方便。
其他容易被忽略的硬指标
抛光200目:协议第6条,滚筒表面精密抛光达到200目。不只是为了好看,更是为了脱料顺畅。表面粗糙度越低,物料越不容易粘在滚筒上,刮刀磨损也越小。抛光到200目的滚筒,刮刀寿命更长,片状物料自然脱落。
自压式刮刀架:协议第12条“自压式活动调节刀架(我司专利)”。刮刀与滚筒表面的贴合间隙在运行中会因温度变化和微量磨损而产生偏移,自压式结构自动补偿间隙,不需要人工频繁调整。铜刀片厚度6mm,多刀设计,保证强度和刮料效果。
下加料方式:协议明确采用下部槽式加料(带加强型伴热),而不是上布料。三苯基膦熔点高、流动性一般,下加料能让物料更均匀地接触滚筒表面,成膜效果更好,产量更稳定。
非防爆电控箱:物料不燃不爆,协议明确电控柜采用喷塑非防爆,不为了“看起来高级”而增加不必要的成本。普通电器控制箱(含无锡艾克特变频器)配合防爆远传按钮箱(浙江产),满足操作需求的同时控制造价。
写在后面
这份协议签完到现在,设备已经在湖北客户现场连续运行了两年多。甲方没有因为设备问题打过电话,现场操作工的反馈是六个字:“挺好用的,没毛病。”
设备好不好,不是销售说了算,不是老板说了算,是协议里的数字说了算。滚筒跳动0.15mm、浸入深度5mm、冷媒六路、抛光200目、齿轮传动、双向旋转接头——这些数字和配置写进协议,我们做出来,现场跑出来了,这就是**无锡伟杰环化**的方式。
我始终觉得,在化工设备这个行业,不写空话,只做实事,就是对客户最好的交代。
本文基于2023年真实项目技术协议整理,物料特性(三苯基膦,熔点78.5-81℃,凝固时间≤30秒)、设备规格(Ø1200×1500,304材质,六路冷却,外置式液位控制器)、精度指标(跳动0.15mm,抛光200目)均为真实数据。甲方名称已做匿名处理。版权所有,原创不易,未经授权禁止转载。*
无锡市伟杰环化设备制造有限公司
技术总工:吴伟光
上一篇: 减水剂脱水工艺改良对比方案
下一篇: 一套复配调胶系统,用了四年还在稳定跑